Aperçu de l'étude de cas
Un fabricant de lignes de production laitière et de boissons a rencontré des problèmes de validation du nettoyage sur ses nouvelles unités de pasteurisation et de nettoyage en place (NEP) : les surfaces en contact avec le produit, plus rugueuses que prévu, retenaient des bactéries après nettoyage, tandis que les éléments chauffants présentaient un rendement irrégulier sur l’ensemble de la ligne. Ces deux problèmes étaient liés à l’approvisionnement en matériaux : le fournisseur précédent n’avait pas contrôlé la rugosité interne des tubes ni la résistance des fils chauffants.
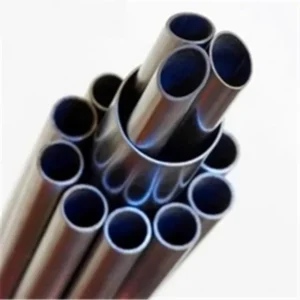
DZX qualifié avec des tubes hygiéniques 316L à Ra interne ≤ 0,4 μm et un fil d'élément chauffant à une résistance de ±5% par mètre, comblant les lacunes de validation du nettoyage et d'uniformité du chauffage grâce à une chaîne d'approvisionnement unique.
Ce document récapitule les exigences de l'application, les matériaux fournis par DZX et la valeur de la livraison. Pour obtenir des données techniques spécifiques à votre cas, veuillez contacter notre équipe d'ingénierie.
| Article | Détails |
|---|---|
| Profil du client | Fabricant de lignes de transformation pour produits laitiers et boissons |
| Échelle du projet | Plusieurs unités de pasteurisation et de NEP construites annuellement |
| Application | Tuyauterie en contact avec le produit, chauffage de procédé et régulation de la température |
| Matériaux fournis | Tube en acier inoxydable 316L, fil chauffant en NiCr/FeCrAl et alliages de thermocouple |
| Formulaires de fourniture | Tube, fil et bande |
| Délai de mise en œuvre | Tailles standard : 2 à 3 semaines ; sur mesure : 4 semaines |
| Pays du projet | Danemark |
| Année du projet | 2025 |
Notre solution
Le système qualité du fabricant a mis en évidence trois problèmes liés aux matériaux :
- Échec de la validation du nettoyage : les tubes en contact avec le produit présentant une rugosité interne supérieure à Ra 0,4 μm ont retenu des saletés après le NEP, retardant à plusieurs reprises la mise en service de la ligne.
- Chauffage irrégulier du procédé : les éléments assemblés à partir de fils non contrôlés ont produit une puissance en dehors de leur plage nominale, provoquant une dérive de la température de pasteurisation.
- Faible cohérence des capteurs : les sondes de surveillance fabriquées à partir de fils de thermocouple avec des tolérances EMF trop larges ont retardé l’acceptation de l’étalonnage.

DZX a organisé l'approvisionnement en fonction des exigences de validation du fabricant :
Les tubes hygiéniques en acier inoxydable 316L ont été vérifiés avec une rugosité interne Ra ≤ 0,4 μm, et la documentation relative au nettoyage et à la validation est disponible. Les fils conducteurs en NiCr et FeCrAl ont été étirés avec une résistance contrôlée par mètre à ±51 Ω·m pour un chauffage homogène. Le fil en alliage du thermocouple a fait l'objet d'une vérification de la force électromotrice (FEM) conforme à la norme IEC 60584-1 pour le contrôle de la température. Chaque lot était accompagné d'une documentation relative à la rugosité, à la résistance et à l'étalonnage.
| Matériel | Notes représentatives | Propriétés clés | Formulaires disponibles |
|---|---|---|---|
| Acier inoxydable | 304, 316L | Surface hygiénique et résistance à la corrosion | Tube et bande |
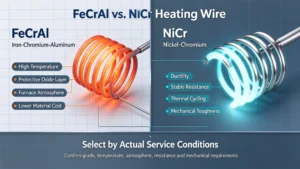
| NiCr / FeCrAl | Cr20Ni80、0Cr21Al6 | Éléments chauffants de process | Fil et bande |
| alliages de thermocouples | K、T | Contrôle de la température | Fil et câble |
Voir les alliages d'acier inoxydable → | Voir les alliages NiCr → | Voir les alliages pour thermocouples →

Tuyauterie CIP et de produit

Éléments chauffants Cr20Ni80

Mesure de la température de pasteurisation et de stérilisation
Spécifications techniques
Les principaux paramètres techniques ont été définis avant la production. Contactez-nous pour obtenir les fiches techniques spécifiques à chaque nuance et les rapports de vérification des tolérances.
| Paramètre | Spécifications convenues | Méthode de vérification |
|---|---|---|
| rugosité de la surface interne du tube | Ra ≤ 0,4 μm (contact produit) | Tests par lot au profilomètre |
| Dimensions du tube (typiques) | Diamètre extérieur 38 mm × épaisseur de paroi 1,5 mm | Micromètre + mesure d'épaisseur |
| résistance du fil de l'élément chauffant | ±5% de résistance nominale Ω/m | Tests de résistance bobine par bobine |
| Force électromotrice du thermocouple | CEI 60584-1 | Rapports d'étalonnage par lots |
| Propreté des surfaces | Passivé et sans huile | Propreté + inspection visuelle |
Chaque lot fourni comprend un certificat de contrôle qualité avec analyse chimique, conforme à la norme applicable pour chaque qualité.
| Matériel | Normes applicables |
|---|---|
| Acier inoxydable | ASTM A270 (tubes hygiéniques), A240 |
| Fil de l'élément chauffant | GB/T 1234, ASTM B344 |
| alliages de thermocouples | CEI 60584-1 |
| Système qualité | Certificat d'inspection comprenant les rapports de chimie et de rugosité |
Assistance à la livraison et à la qualité
- Livraison rapide : Les délais de livraison des échantillons et de la production suivent le calendrier du projet ; les qualités et les tailles standard peuvent être expédiées rapidement à partir du stock.
- Traçabilité de la qualité : Chaque lot comprend des certificats de matériaux et des rapports d'inspection, avec une traçabilité complète du traitement thermique et du lot.
- Assistance technique : L'assistance réactive couvre la sélection des matériaux avant-vente, l'examen des dessins et les conseils de traitement après-vente.
- Service continu : Un suivi régulier après la livraison permet de contrôler les performances et de traiter rapidement les commentaires.
Commentaires des clients
- Validation du nettoyage réussie : la rugosité interne mesurée (Ra ≤ 0,4 μm) a comblé l’écart de validation du nettoyage en place (NEP).
- Chauffage constant : la résistance du fil chauffant ±5% élimine la dérive de température de pasteurisation.
- Mise en service plus rapide : mise en service simplifiée du fil de thermocouple prêt pour l’étalonnage
- Enregistrements vérifiables : rapports de rugosité, de résistance et d’étalonnage des lots
- Un fournisseur, trois besoins : tubes, éléments chauffants et capteurs, coordonnés au sein d'un système qualité unique.
- Livraison fiable : tailles standard en 2 à 3 semaines, en accord avec les calendriers de production.
Nos capacités
Jiangsu DZX Technology Co., Ltd. (Changzhou DLX Alloy) a été fondée en 2016. Son équipe principale travaille dans ce domaine depuis 2002. 24 ans d'expérience en R&D et en production d'alliages de précision, exploitant une entreprise à son propre compte Usine moderne de 12 000 mètres carrés avec un Système ISO9001 couvrant trois étapes d'inspection. La production annuelle d'alliages dépasse 1 200 tonnes, servant Plus de 1500 clients professionnels dans le monde entier. L'entreprise exploite des ateliers intégrés de fusion, d'étirage, de recuit et d'usinage de précision, permettant la personnalisation en grande série de bandes, fils, tubes et barres. Chaque lot est accompagné d'un rapport d'analyse chimique (RAC) garantissant une traçabilité complète de la qualité à la livraison.
Produits associés
Applications alimentaires
Systèmes de transformation alimentaire, de brassage et de production laitière, de contrôle de la température et d'hygiène
Transformation pharmaceutique
Réacteurs API, systèmes WFI, bioréacteurs et salles blanches
Applications résidentielles
Éléments chauffants, ustensiles de cuisine, commandes de CVC et protection électrique
Applications industrielles
Chauffage de four, traitement thermique, machines et pièces résistantes à l'usure