Resumen del caso
Un fabricante de sellos de vidrio a metal que suministra relés de vacío y sensores de presión se topó con un problema recurrente durante las pruebas de fugas de helio de un nuevo producto: algunos sellos fabricados con el mismo lote de cables 4J29 superaron las pruebas de fugas, mientras que otros desarrollaron microfugas después de ciclos térmicos. El equipo verificó los parámetros del proceso; el perfil de temperatura, el flujo de hidrógeno y los accesorios permanecieron sin cambios. Solo después de devolver el material restante al proveedor para realizar nuevas pruebas químicas y de expansión térmica se descubrió la causa: después de un cambio de lote, la curva de expansión del nuevo material se había desplazado fuera del rango de compatibilidad del vidrio de sellado.
Estos fabricantes necesitan algo más que un certificado con la denominación "Kovar". Requieren pruebas de lotes de 4J29 con trazabilidad a su número de colada, junto con recomendaciones prácticas para el pretratamiento antes del sellado. DZX proporciona análisis químicos de lotes e informes de expansión lineal medida, además de ventanas de recocido en hidrógeno húmedo, criterios de aceptación de superficie y recomendaciones para pruebas de sellado, lo que ayuda a los clientes a mantener los resultados de las pruebas de fugas posteriores al sellado dentro de los límites de aceptación.
Este caso resume los requisitos de la aplicación, los materiales suministrados por DZX y el valor de la entrega. Para obtener datos técnicos específicos del caso, póngase en contacto con nuestro equipo de ingeniería.
| Perfil del cliente | Fabricante de juntas de vidrio a metal para dispositivos de vacío (carcasas de relés y sensores). |
|---|---|
| Solicitud | Juntas herméticas de metal a vidrio: cables, carcasas, postes de sellado y placas base. |
| Materiales suministrados | Aleación 4J29 Kovar (tipo 29НК) |
| Formularios de suministro | Tira, alambre, barra y placa |
| Requisitos clave | Expansión térmica del lote ajustada al vidrio de sellado; química estable (control C/S/P); condición de superficie recocida consistente |
| Acuerdo de entrega | Disponemos de tallas estándar; las tallas personalizadas se confirman según el programa de producción y se proporcionan los certificados de materiales. |
| Región del proyecto | China oriental |
Nuestra solución
El cuello de botella del fabricante de sellos no era la calidad en sí, sino tres requisitos que no se habían cumplido previamente de forma conjunta en el mismo lote:
- Expansión térmica medida para cada loteLa compatibilidad del sellado depende de la dilatación lineal media en los rangos de temperatura de 20 a 100 °C y de 20 a 300 °C. Tras un cambio de lote, deben estar disponibles los valores medidos de la misma colada. Confiar únicamente en la clasificación nominal puede resultar en una identificación correcta del material, pero en sellos con fugas.
- Química controlada e impurezasLos niveles elevados de C, S y P pueden provocar burbujas y una humectación deficiente en la interfaz de sellado. Es necesario controlar estos elementos durante la fusión y el recocido, lo cual debe estar respaldado por informes de lotes.
- Condición de superficie recocida uniformeLa atmósfera de hidrógeno húmedo y el punto de rocío determinan si el vidrio se extiende y moja la superficie. El estado de la superficie debe acordarse en el momento de la entrega, en lugar de estimarse a posteriori tras una prueba de sellado.

DZX fija tres parámetros de suministro: grado + especificación + estado:
Cada lote incluye un informe químico y valores de dilatación lineal medidos, indicados por separado para los rangos de temperatura de 20-100 °C, 20-300 °C y 20-500 °C, vinculados al número de colada. Se recomiendan la temperatura de recocido en hidrógeno húmedo y los rangos de punto de rocío según la temperatura de reblandecimiento del vidrio de sellado del cliente. Se acuerdan los criterios de aceptación de la superficie de entrada y de las nuevas pruebas, realizándose un sellado de prueba antes de la producción en masa.
| Escenario | Medidas específicas |
|---|---|
| Pruebas por lotes | Informe químico + expansión lineal medida (tres rangos de temperatura), con trazabilidad al número de lote. |
| Adaptación de la forma del producto al componente | Alambre para conductores y bornes de sellado; tira/placa para carcasas y placas base; barra para componentes cilíndricos; corte y ranurado según plano disponible. |
| Soporte de procesos | Temperatura de recocido en hidrógeno húmedo y rangos de punto de rocío recomendados; criterios de aceptación de la superficie |
| Gestión de lotes | Especifique el grado, las especificaciones y las condiciones en el contrato; revise los informes antes de los cambios de lote y realice pruebas de sellado con muestras pequeñas cuando sea necesario. |
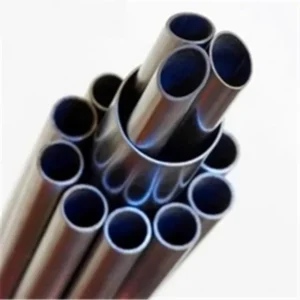
Sellado de cables y postes

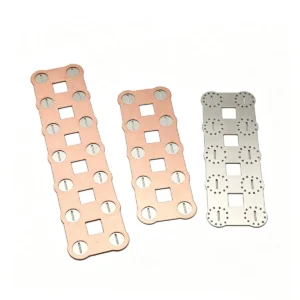
Carcasas, placas base y piezas estampadas
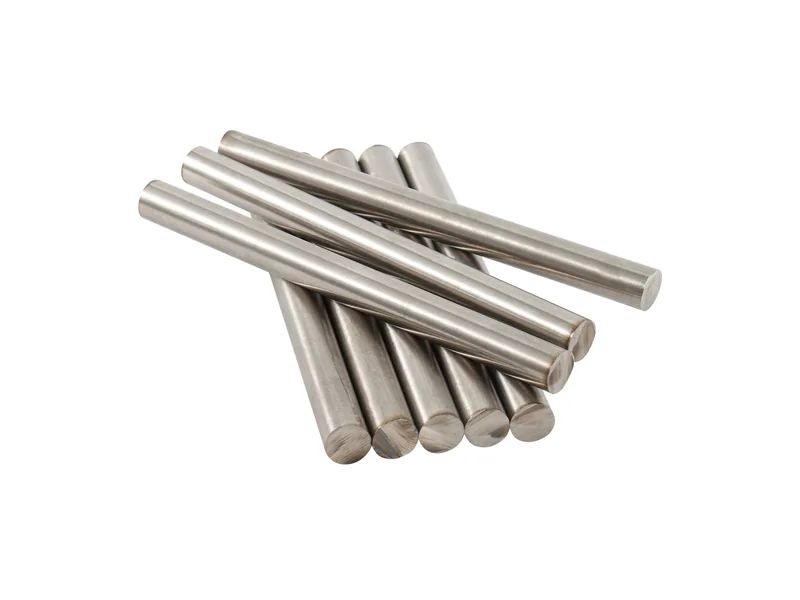
Componentes de sellado mecanizados y electrodos
Especificaciones técnicas
Composición química (fracción másica, %):
| Elemento | 4J29 (29НК) |
|---|---|
| Níquel (Ni) | 28.5-29.5 |
| Cobalto (Co) | 16.8-17.8 |
| Manganeso (Mn) | ≤0,50 |
| Silicio (Si) | ≤0,30 |
| Carbono (C) | ≤0,03 |
| Azufre (S) | ≤0,02 |
| Fósforo (P) | ≤0,02 |
| Hierro (Fe) | Balance |
Coeficiente de expansión lineal medio (un parámetro clave para la selección de juntas adecuadas para vidrio duro y cerámica):
| Rango de temperatura | Valor medio |
|---|---|
| 20-100℃ | 4,6 × 10⁻⁶/℃ |
| 20-300℃ | 5,5 × 10⁻⁶/℃ |
| 20-500℃ | 6,2 × 10⁻⁶/℃ |
Especificaciones de suministro comunes:
| Forma | Rango de tamaños |
|---|---|
| Banda | Espesor 0,02-1 mm × ancho 3-500 mm |
| Cable | φ0,03-6 mm |
| Bar | φ3-100 mm |
| Lámina | Espesor 0,1-20 mm |
| Condiciones de entrega | Acero laminado en frío brillante / recocido; disponible corte y ranurado a medida. |
Soporte de entrega y calidad
- Documentación suministrada: certificado de materiales (química + informe dimensional) y trazabilidad térmica; se añade informe de dilatación lineal medida cuando sea necesario.
- Primeros artículos y sellado de pruebaSe recomienda realizar una prueba de sellado con muestras pequeñas para confirmar la ventana de sellado adecuada antes del sellado a granel. El material de prueba puede adquirirse en lotes mínimos.
- Trazabilidad de calidadSi se producen resultados anormales en la prueba de fugas, se rastrean los datos químicos y de expansión por número de lote para ayudar a determinar si la causa reside en el material, el recocido o el proceso de sellado.
- Contacto de ingenieríaLas preguntas sobre el sellado de ventanas, los métodos de prueba de fugas y el tratamiento de superficies pueden tratarse directamente con el equipo de ingeniería, sin intermediarios.
Comentarios de los clientes
Tras el sellado de prueba y el primer lote de producción, los comentarios se centraron en lo siguiente:
- Datos del lote suministrados con el materialLos informes químicos y los valores de expansión medidos para los tres rangos de temperatura llegan juntos, lo que evita la necesidad de inferir las propiedades del lote a partir de los sellos de prueba.
- Ventanas de recocido prácticasLas recomendaciones sobre la temperatura de recocido en hidrógeno húmedo y el punto de rocío, que coinciden con la temperatura de reblandecimiento del vidrio, se pueden aplicar directamente a la configuración del horno del cliente.
- Aceptación de superficie claraLa descripción de la superficie recocida se incluye en la lista de verificación de entrega, donde se determina si los colores de oxidación son aceptables o si se requiere volver a analizarlos en el momento de la entrega.
- Prueba de sellado antes de realizar cambios de loteLos lotes de prueba pequeños permiten verificar la compatibilidad antes de que el material a granel entre en producción.
- Trazabilidad del número de loteLos registros de química y expansión se pueden rastrear mediante el número de lote después de pruebas de fugas anormales, lo que facilita la distinción de problemas de material, recocido y sellado.
- Tamaños que facilitan el desarrollo de productosSe ofrecen tiras, alambres, barras y placas para pruebas en lotes pequeños, con corte y hendido según planos.
Nuestras capacidades
Jiangsu DZX Technology Co., Ltd., con sede en Changzhou, opera una fábrica propia de más de 12 000 metros cuadrados con líneas de fusión, laminación, trefilado y acabado. Su equipo principal se especializa en aleaciones de precisión desde 2002 y ha atendido a más de 1500 clientes comerciales. Los productos se someten a inspección de entrada, en proceso y final bajo el sistema ISO 9001. Traiga los planos o parámetros de operación para analizar directamente con nuestro equipo las condiciones de entrega de la aleación de expansión, las tolerancias y las recomendaciones de recocido de sellado.
Productos relacionados
Aleación Kovar 4J29
Química, expansión lineal y especificaciones de tamaño para tiras/alambres/barras/placas
Aleaciones de expansión de precisión (aleaciones de expansión controlada)
Comparación entre Invar 4J36 y Kovar 4J29 y selección de materiales de baja expansión.
Aplicaciones electrónicas
Aleaciones de precisión para el encapsulado de componentes, cables, sensores y blindaje magnético.
Aplicaciones de instrumentos de precisión
Soluciones de aleaciones magnéticas blandas, de expansión y para termopares en instrumentación.
Lecturas adicionales: Guía de selección de aleaciones de baja expansión Invar y Kovar →
Preguntas frecuentes
¿De qué manera deben utilizarse de forma diferente los chips 4J29 y 4J36?
¿Por qué se hace hincapié en el recocido con hidrógeno húmedo antes del sellado?
¿El color de oxidación de la superficie siempre significa rechazo?
¿Es posible medir y registrar la expansión de cada lote?
¿Cómo se organizan las cantidades mínimas de pedido, los plazos de entrega de muestras y la aceptación?
Más casos de éxito
Materiales estructurales para instrumentos de precisión
Tira y placa de Invar36 con coeficiente de dilatación térmica (CTE) medido para plataformas ópticas.
Materiales de precisión para resistencias y núcleos magnéticos
Tira con control TCR y material magnético blando 1J79 para componentes electrónicos
Materiales para la medición de temperatura en centrales eléctricas
Termopares y cable de compensación compatibles; aceptación por construcción con revestimiento y clase de tolerancia.
Sustitución del sobrecalentador de la caldera
Entrega puntual de tubos TP304H / TP347H e Incoloy 800H.
Referencias
- GB/T 15018-1994: Designaciones de aleaciones de precisión Define las designaciones y los métodos de nomenclatura para aleaciones de precisión, incluidas las aleaciones de expansión como la 4J36 y la 4J29; la norma nacional que rige las designaciones de grado. Ver fuente
- GB/T 14985-2007: Requisitos generales para las dimensiones, la forma, la calidad superficial, los métodos de ensayo y las normas de inspección de las aleaciones de expansión. Define las dimensiones, la forma, la calidad de la superficie, los métodos de ensayo y las normas de inspección para los productos de aleación expansiva, proporcionando una base directa para la aceptación de entrada. Ver fuente
- ASTM F15-04(2022)“Especificación estándar para aleación de sellado de hierro-níquel-cobalto” Cubre la norma UNS K94610 (aproximadamente 29%Ni-17%Co-53, es decir, 4J29/Kovar) para alambre, barra, tira, placa y tubo para sellado de vidrio. Nota: esta norma fue retirada en 2024 sin ser reemplazada. Ver fuente
- ASTM F1684-06(2021)“Especificación estándar para aleaciones de hierro-níquel y hierro-níquel-cobalto para aplicaciones de baja expansión térmica” Cubre las aleaciones de Fe-Ni y Fe-Ni-Co para baja dilatación térmica, especificando la composición química, el tamaño de grano y los requisitos de dilatación térmica. Nota: retirado en 2024 sin reemplazo. Ver fuente
- Manual ASM, Vol. 2: Propiedades y selección: Aleaciones no ferrosas y materiales de uso especial Un manual de referencia que contiene datos sobre la química, las propiedades físicas y la dilatación térmica de aleaciones de baja dilatación y sellado, como Kovar e Invar. Ver fuente