Guide de sélection des fils pour projection thermique : Comment choisir le fil adapté à la corrosion, à la liaison et à la résistance à l’usure
Choisir le bon fil de projection thermique Tout se résume à une question : quel rôle le revêtement doit-il jouer en service ? Les fils destinés à la protection anticorrosion fonctionnent en se sacrifiant pour protéger le substrat en acier. Les couches d’adhérence reposent sur des réactions exothermiques pour former des liaisons métallurgiques. La résistance à l’usure des fils dépend de leur propre dureté. Et les fils résistants à la corrosion à haute température nécessitent des films d’oxyde denses. Des réponses différentes impliquent des alliages différents et des paramètres de pulvérisation différents.
Dans ce guide, nous allons passer en revue le processus de sélection en quatre étapes, les qualités de fil les plus courantes, les paramètres typiques de la projection à l'arc et les erreurs de prétraitement qui entraînent une défaillance prématurée des revêtements.
Pourquoi les revêtements par projection thermique présentent-ils des défauts sur les bords ?
Un problème fréquent lors de la maintenance : le revêtement des panneaux de test plats est impeccable, mais les composants lâchent d’abord aux angles. Ou encore, un même lot de câbles présente des performances différentes sur une autre machine ou lors d’un autre quart de travail ; le revêtement commence alors à se décoller par endroits. Ces défaillances sont rarement imputables au câble lui-même. Elles révèlent un maillon faible dans la chaîne de production. prétraitement → couche d'adhérence → paramètres → contrôle de la couche intermédiaire.
Le choix du fil est une question simple : dans cet environnement d’exploitation, le revêtement protège-t-il le substrat en se sacrifiant, résiste-t-il à l’usure grâce à sa propre dureté, ou supporte-t-il les hautes températures grâce à un film d’oxyde dense ? La réponse détermine la nuance – et tout ce qui suit.
Un cadre de sélection en quatre étapes
Avant de réduire les notes, répondez à ces quatre questions dans l'ordre :
- Quel est le fluide de fonctionnement et la température ? — L’eau de mer, les produits chimiques riches en chlorures et les gaz de combustion à haute température sont trois environnements de corrosion complètement différents qui nécessitent des qualités différentes à base de nickel.
- Quelles sont les conditions de chargement mécanique ? — L’usure abrasive, les chocs et les cycles thermiques exigent chacun des propriétés de revêtement différentes.
- Quel post-traitement est nécessaire ? — Le revêtement sera-t-il meulé, scellé ou soudé ?
- Quel est le matériel disponible ? — Le type de projection (à la flamme ou à l'arc) et les conditions de l'air comprimé influent sur le choix du fil.
Après ces quatre étapes, il ne reste généralement que deux ou trois qualités candidates. Le choix final dépend des spécifications de l'approvisionnement, de la fiabilité de l'alimentation en fil et du coût.
Types de fils pour projection thermique selon l'application
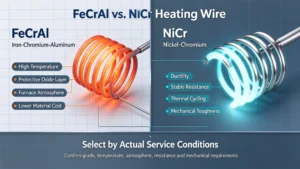
Le tableau ci-dessous classe les fils selon leur fonction de revêtement. Notez qu'un même fil peut avoir des exigences d'acceptation différentes selon son utilisation prévue ; par exemple, le Cr20Ni80, utilisé comme fil de pulvérisation, est évalué sur la constance de sa composition et la continuité de son alimentation, tandis qu'utilisé comme fil pour élément chauffant, il est évalué sur sa résistivité et sa durée de vie.
Principales qualités de fil et leurs rôles
Fils de zinc et d'aluminium — Protection sacrificielle
Les fils de zinc et d'aluminium constituent l'élément essentiel de la protection anticorrosion des structures en acier en milieux atmosphériques et marins. Leur fonctionnement repose sur le principe de l'anode sacrificielle : le revêtement se corrode en priorité, protégeant ainsi le substrat en acier. Ces fils sont largement utilisés sur les ponts, les coques de navires et les oléoducs et gazoducs.
Ni95Al5 et Ni80Al20 — Couches de liaison et résistance à la chaleur
Les fils de nickel-aluminium génèrent une réaction exothermique au sein du pistolet de pulvérisation, formant une liaison métallurgique localisée avec le substrat. Ceci les rend idéaux comme couches d'adhérence pour les couches de finition ultérieures. Ils servent également de barrières contre l'oxydation à haute température sur les aubes de turbines à gaz et les systèmes d'échappement.
Les données industrielles montrent que le Ni95Al5 (Ni-Al 95/5) atteint une résistance de liaison supérieure à 48 MPa, tandis que les fils Ni-Cr-Ti peuvent atteindre plus de 75 MPa, ce qui les rend adaptés aux applications de liaison exigeantes.[reference:0]
Fils de molybdène — Résistance à l'usure
Les fils à base de molybdène résistent à l'usure par adhérence et contribuent au maintien du film d'huile sur les surfaces lubrifiées. Ils sont notamment utilisés dans les segments de pistons, les engrenages et autres composants d'usure critiques pour l'automobile. Le revêtement des fils de molybdène est reconnu pour sa bonne usinabilité après pulvérisation. [référence : 1]
Fils en alliage de nickel — Résistance à la corrosion et service à haute température
Lorsque l'environnement d'exploitation comprend des chlorures, des acides ou des températures élevées, les fils en alliage à base de nickel deviennent indispensables. Les qualités courantes comprennent :
- Inconel 625 : Excellente résistance à la corrosion par piqûres due aux chlorures et à l'oxydation à haute température. Utilisé dans les équipements de traitement chimique et les structures marines.
- Monel 400 / K500 : Résistance supérieure à l'eau de mer et aux acides réducteurs. Couramment utilisée dans la tuyauterie marine et les composants de pompes.
- Hastelloy C-276 : Large résistance aux milieux oxydants et réducteurs, y compris aux solutions humides de chlore et d'hypochlorite.
- Cr20Ni80 : Fil résistif en nickel-chrome, souvent utilisé pour la protection contre l'oxydation à haute température.
- 45CT : Un alliage nickel-chrome-titane conçu spécifiquement pour la sulfuration à haute température et l'attaque par les chlorures dans les environnements de chaudières.
Paramètres typiques de la projection à l'arc
Pour la projection thermique à l'arc avec des fils de 1,2 mm, 1,6 mm ou 2,0 mm de diamètre, les paramètres suivants constituent un point de départ fiable :
Le poids standard d'une bobine est de 15 kg. Ces paramètres doivent être ajustés en fonction du diamètre du fil, des capacités de l'équipement et des exigences spécifiques de revêtement.
Fil fourré ou fil rigide : ce qu’il faut savoir
Des recherches récentes comparant les fils fourrés et les fils coulés (pleins) utilisés dans la métallisation à l'arc électrique ont montré que les fils fourrés produisent des revêtements présentant une distribution plus homogène des éléments d'alliage. Il en résulte une microdureté améliorée et une porosité réduite. Les fils coulés, en revanche, présentent une hétérogénéité structurale qui entraîne une porosité accrue et une diminution des performances mécaniques. [référence : 2]
Les fils fourrés sont particulièrement avantageux pour les revêtements résistants à l'usure. Les fils fourrés en NiCrBSi, par exemple, atteignent une dureté de 500 à 800 HV0,1 avec une porosité inférieure à 2%, ce qui les rend adaptés aux applications exigeant à la fois une résistance à l'usure et à la corrosion.[référence :3]
Prétraitement : l’étape que la plupart des gens ratent
Même le meilleur fil ne fonctionnera pas si la préparation de surface est insuffisante. Les étapes suivantes sont indispensables pour une adhérence fiable du revêtement :
- Dégraisser soigneusement : Les résidus d'huile, de graisse et de fluide de coupe doivent être éliminés avant le sablage.
- Explosion vers le profil approprié : Un profil de grenaillage en métal blanc (Sa 3 ou équivalent) avec une rugosité de 60 à 100 μm est généralement requis.
- Contrôler l'humidité : L'humidité relative doit être maintenue en dessous de 85% pendant le sablage et la pulvérisation pour éviter la formation de rouille éclair.
- Maintenir la température de préchauffage : Le préchauffage du substrat à 80–150 °C élimine l’humidité et réduit les contraintes thermiques pendant la pulvérisation.
- Réduire au minimum le délai : Appliquez le revêtement dès que possible après le sablage, idéalement dans les 4 heures.
Résumé : Un cadre de sélection des câbles étape par étape
- Définir l'environnement de service — identifier le milieu corrosif, la plage de températures et le mode d’usure.
- Correspondance avec la fonction de revêtement — protection sacrificielle, collage, résistance à l'usure ou résistance à la corrosion à haute température.
- Sélectionnez le calibre du fil. — réduire à 2 ou 3 candidats en fonction de la fonction.
- Vérifier les paramètres de pulvérisation — Ajustez la tension, le courant et la distance en fonction de votre équipement et du diamètre de votre fil.
- Contrôle du prétraitement — aucun revêtement ne sera efficace si la préparation du substrat est compromise.
En suivant cette approche systématique, les ingénieurs de maintenance et les spécialistes des achats peuvent sélectionner en toute confiance le fil de projection thermique adapté à leur application spécifique, garantissant ainsi une longue durée de vie du revêtement et des performances fiables.